

 Eng




高精度スタンピング: 公差、工具、材料および調達ガイド
 2026.10.22
 業界のニュース
小型サーキットブレーカー用の 0.4 mm ステンレス鋼接点スプリングは、接点ギャップが ±0.03 mm、バリ制限が 0.02 mm、平坦度寸法が 25 mm スパン全体で 0.05mm です。それを成形するプレス機は 45 トンの機械である可能性がありますが、仕様書上では目立たないものです。その部品を実際に「高精度」にしているのは、ストリップのレイアウト、ダイのクリアランス、材料証明書、スラグの排出に失敗したときにストロークを停止するダイ内センサー、出荷時に送られる寸法レポートなど、プレスの周囲にあるすべての要素です。
つまり、実用的な定義は次のとおりです。高精度スタンピングとは、寸法公差、バリの高さ、平坦度、ロット間の再現性が十分に厳密に管理されている順送金型プロセスであり、分別、再加工、または全数検査を行わずに部品をそのまま組み立てに入れることができます。以下のすべては、その制御がどのように設計されているか、そのコストはいくらか、どこで静かに失敗するか、そして購入者が生産開始から 6 週間で問題を発見することなくどのように制御を指定して認定できるかを説明します。
詳細の前に 3 つの結論を述べておく価値があります。
- 精度はプレス機で設定されるものではなく、部品とツールに設計されています。達成可能な公差のおよそ 70 ~ 80% は、最初のストロークの前に部品の形状、材料の選択、金型の設計によって決まります。
- 公差とコストは直線的な関係にはありません。 ±0.20mm から ±0.05mm までの重要でない寸法の締め付けはほぼ無料です。重要なネジを ±0.05mm から ±0.02mm まで締めると、工具コストが 30 ~ 60% 増加する可能性があります。
- プレス加工された部品の品質低下のほとんどは、機械の精度ではなく、材料のばらつきや工具の摩耗に遡ります。これら 2 つの変数を管理するバイヤーが許容差について議論することはほとんどありません。
高精度スタンピングの実際の意味
プレス加工における「高精度」を定義する普遍的な基準はありません。サプライヤーによって線引きの場所が異なるため、単に「高精度」というだけの発注書はほとんど意味がありません。重要なのは、最初のサンプルだけでなく、生産工程全体にわたって保持するためにツールが構築される許容範囲です。
能力を評価する便利な方法は、公差クラスによって決定することです。これは、クラスによって工具の予算、検査方法、および経済性が機能する量が決定されるためです。
| クラス | クリティカルな特徴の許容差 | バリ高さ(代表値) | 平面度100mm以上 | 代表的な部品 |
|---|---|---|---|---|
| 一般的な板金 | ±0.20 mm | ≤0.10mm | 0.30mm | ブラケット、カバー、シャーシパネル、取り付けプレート |
| 精密プレス加工 | ±0.05 mm | ≤0.05mm | 0.10mm | コネクタシェル、シールド缶、端子、バスバーサポート |
| 高精度スタンピング | ±0.02 mm、選択したフィーチャでは最小 ±0.01 mm | ≤0.02~0.03mm | 0.05 mm | 接点スプリング、リレー部品、モーター積層体、センサーハウジング、小型精密アセンブリ |
この表では注目に値することが 2 つあります。まず、バリ要件は、実際には通常より厳しい制約です。 500,000 ストロークにわたるパンチの摩耗を考慮するまでは、厚さ 0.3 mm の部品でのバリ制限が 0.05 mm であることは控えめに思えます。第 2 に、「選択されたフィーチャ」の修飾子が重要です。あらゆる場所で ±0.01 mm を維持できる工具は存在せず、世界的にそれを要求する図面は、非常に高い見積もりが提示されるか、まったく提示されないかのどちらかになります。
精度は 2 次元図面を超えて拡張されます。部品の寸法が完璧であっても、ねじれ、反り、エッジの状態、またはめっき後に開く残留応力が原因で組み立てに失敗する場合があります。経験豊富なバイヤーは、これらの特性を明示的に指定します。
精度はプレスを始める前に決まる
プレス加工された部品が公差から外れると、「機械に何が問題があるのか?」という本能的な疑問が生じます。それが機械であることはほとんどありません。結果を制御する 4 つのレバーがこの順序で設定されます。
部品設計・製造設計
見積不可の高精度スタンピング プロジェクトの最も一般的な原因は、機械加工またはダイカスト プロセスから継承された図面です。機械加工部品には通常、鋭い内部コーナー、深く狭いポケット、およびスタンピング金型では経済的に再現できない肉厚の変化が必要です。スタンピングに適した改訂(レリーフの追加、曲げ半径の調整、フィーチャの向きの変更など)により、多くの場合、機能に影響を与えることなくコストが削減されます。
最小曲げ半径は、早期にチェックするのに適しています。軟鋼の場合、亀裂を発生させることなく、材料の厚さの 0.8 ~ 1.0 倍の内径を実現できます。オーステナイト系ステンレスの場合、加工硬化とスプリングバックのため、約 2 倍の厚さを考慮してください。よりきつくするには、別の材料、操作間のアニーリング、または再設計のいずれかが必要です。
ダイのクリアランスとストリップのレイアウト
切断クリアランスは通常、炭素鋼の場合は片面あたり材料の厚さの 5 ~ 8% ですが、ステンレスと真鍮の場合はわずかに小さく、アルミニウムの場合はわずかに大きくなります。クリアランスが小さすぎると、打ち抜き力が上昇し、摩耗が促進され、二次せん断とより大きなバリが発生します。多すぎると、ロールオーバー、粗い破面、およびせん断ではなく曲がるバリが発生します。
ストリップのレイアウトは、ダイ自体と同様に再現性を左右します。すべてのステーションの位置を特定するパイロット穴、適切なキャリア幅、部品間の一貫したブリッジ幅、ストリップ周囲のバランスのとれた材料の流れのすべてが、位置誤差を削減します。高精度の作業では、重要なフィーチャが下流で再位置合わせされるのではなく、同じステーションで形成されるようにストリップが設計されることがよくあります。再位置合わせのたびにスタックアップ エラーが発生する可能性があります。
材料の一貫性
スプリングバックは降伏強度に応じて変化するため、180 HV の基板用に構築されたダイでは、220 HV のコイルが到着すると異なる寸法が生成されます。商用グレードではコイル間の硬度のばらつきが 20 HV であるのが一般的であり、曲げ角度を 0.5 ~ 1.5 度シフトするには十分です。高精度スタンピングを購入するバイヤーは、硬度と機械的特性が記載された材料証明書が届くことを期待する必要があり、サプライヤーはそれらをサンプリングする必要があります。要件が非常に厳しい場合は、グレードだけでなく硬度の範囲を指定します。
フロアでのプロセス制御
ダイスは摩耗します。順送金型の炭素鋼は通常、厚さとコーティングに応じて 100,000 ~ 300,000 ストロークごとに再研磨が必要です。ステンレスの方が工具に負担がかかります。信頼できる高精度サプライヤーを分けるのは、故障ではなく、測定されたバリの高さと部品の寸法に基づいて再研磨スケジュールが決定されるかどうかです。スラグ検出、ストリップ位置、ミスフィード、パイロットの係合用のインダイセンサーは、5,000 個の疑わしい部品ではなくスクラップイベントをプレスの停止に変換するため、本格的なツーリングには標準装備されています。
高精度プレス部品の背後にあるプロセス チェーン
高精度スタンピングがコイルから出荷箱まで 1 回の作業で行われることはほとんどありません。チェーンを理解することで、購入者はコストがどこにあるのか、どこにリスクが隠れているのかを知ることができます。
ブランキング、ピアッシング、フォーミング
順送金型は、ブランキング、ピアシング、ノッチング、曲げ、絞り、コイニングを 6 ~ 20 のステーションにわたって組み合わせます。各ステーションはジオメトリの 1 つの増分を実行し、パーツは最終的なカットオフまでストリップに取り付けられたままになります。精度の利点は、部品を決して解放しないことによってもたらされます。部品が再固定されることはないため、データム戦略はオペレータではなくツールによって維持されます。
インダイ機能
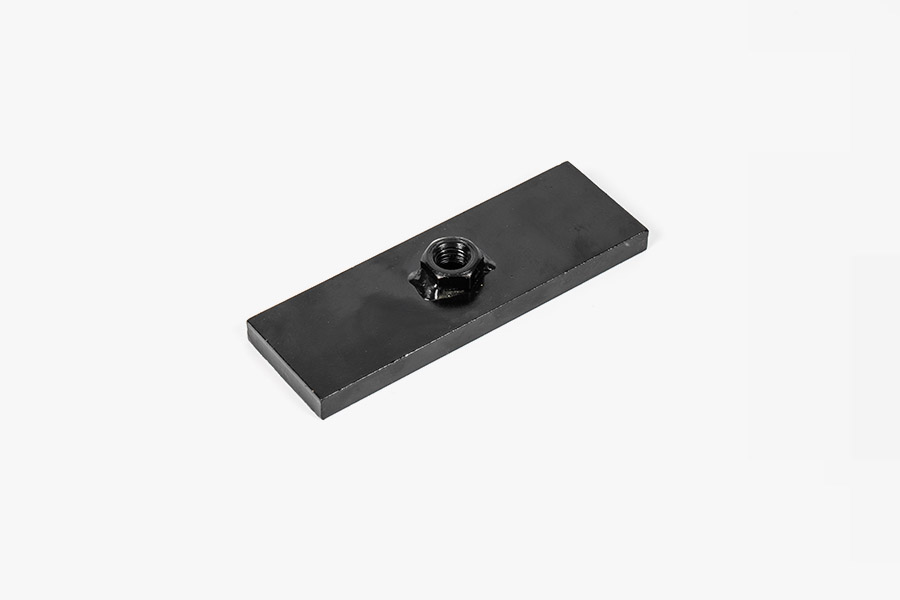
最近の高精度ツールには、以前は二次的な操作であった機能が含まれていることがよくあります。インダイタッピング、インダイリベット締め、インダイステーキング、別のパスが必要となるフィーチャのインダイレーザー切断、および重要な寸法のインダイ測定はすべて、ハンドリングを軽減します。精度が失われるのはハンドリングです。部品がある機械から出て別の機械に入るたびに、新しい治具と新しい公差の積み重ねが現れます。
二次的な操作とアセンブリ
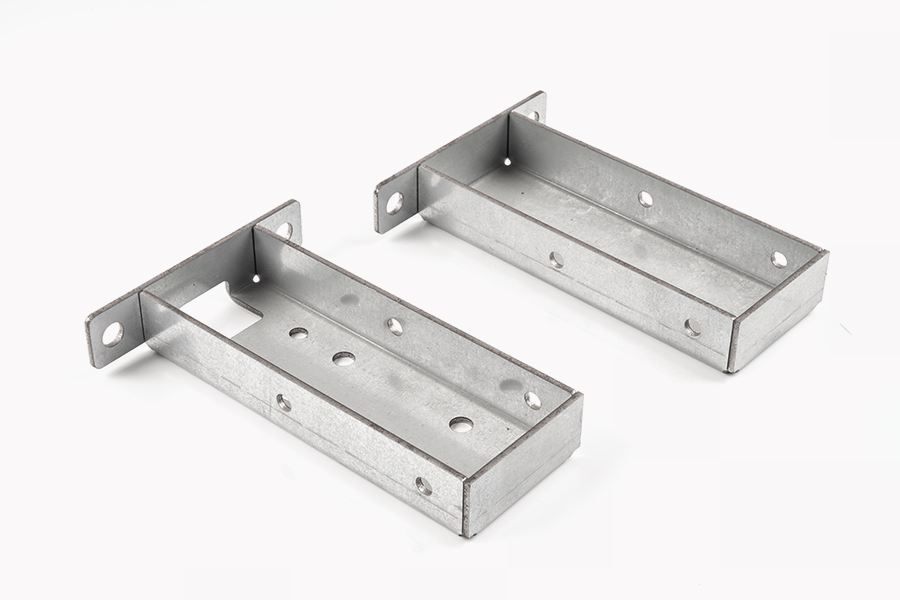
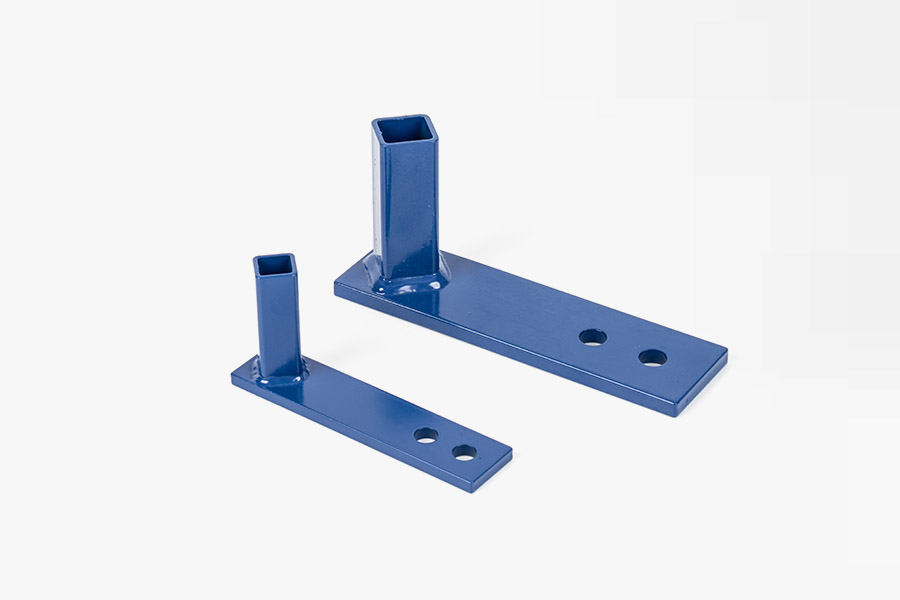
すべてをダイで実行できるわけではありませんし、そうすべきではありません。バリ取り、タンブリング、ねじ山形成、溶接、プラスチック オーバーモールドの挿入、およびいくつかのプレス加工された部品のサブアセンブリへの組み立ては、一般的な下流ステップです。コンポーネントに 2 つのプレス加工された半体、溶接、ねじ切りインサート、およびプラスチック要素が必要な場合、その作業を 1 つのサプライヤーに統合することで、3 つのベンダーがそれぞれ独自の図面解釈に基づいて作業するときに発生する公差のスタックが解消されます。
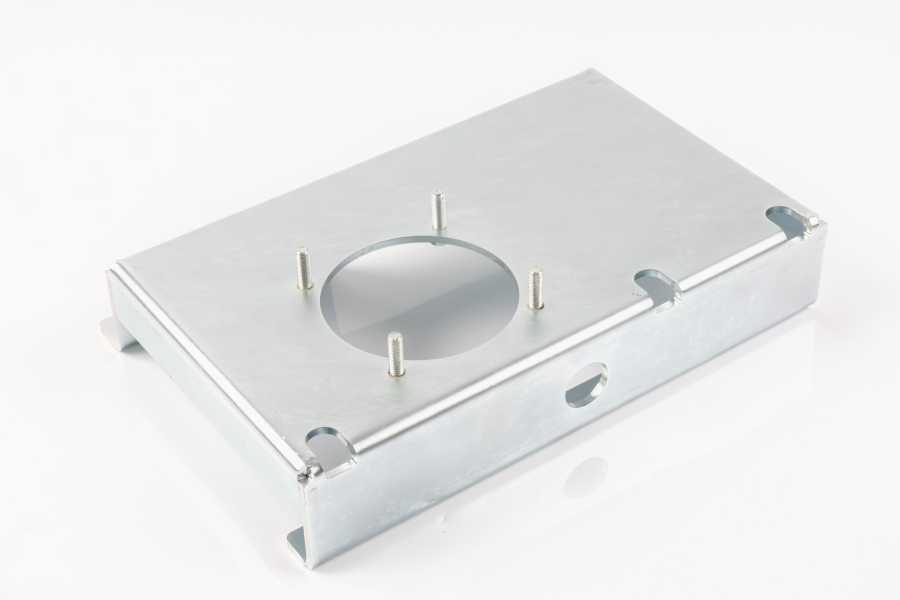 カスタム製作のアセンブリおよびサブアセンブリ スタンピング、溶接、ファスナーの取り付け、仕上げを統合して、複数のベンダーからのスタック公差を削減するカスタム製造のアセンブリおよびサブアセンブリ。 製品を見る→
実際的なルール: アセンブリに 3 つ以上のコンポーネントがあり、コンポーネント間の適合が機能的に重要である場合は、個々の部品ではなくアセンブリを調達します。それぞれが独自の許容範囲内にあると主張する 2 つのサプライヤー間の寸法に関する議論は、解決に多額の費用がかかります。
材料の選択により許容差の上限が設定されます
不適切な基板を補うダイ設計はありません。材料によって、スプリングバック、達成可能なバリ、工具摩耗率、めっきまたは熱処理後に部品がどの程度動くかが決まります。
| 材質 | 一般的な厚さ | 成形性 | 耐食性 | どこに当てはまるか |
|---|---|---|---|---|
| 冷間圧延炭素鋼(SPCC/DC01) | 0.2~3.0mm | 素晴らしい | コーティングなしなし | 内部ブラケット、構造部品、コスト重視のコンポーネント |
| 電気亜鉛メッキ鋼板 (SECC) | 0.3~2.0mm | 良い | 中等度 | 電気エンクロージャ、シャーシ、ハードウェア |
| 溶融亜鉛めっき鋼板(SGCC) | 0.4~3.0mm | 良い | 良い | 屋外住宅、構造ハードウェア |
| ステンレス301・304 | 0.1~2.0mm | 中等度, high springback | 素晴らしい | バネ、接点、家電・食品機器部品 |
| ステンレス316 | 0.2~1.5mm | 中等度 | 非常に優れており、耐塩化物性がある | 海洋、化学、医療用ハウジング |
| アルミニウム 5052 / 1060 | 0.3~3.0mm | 良い, low springback | 良い when anodised | 軽量ハウジング、ヒートシンク、カバー |
| 真鍮C2680 / 銅C1100 | 0.1~1.5mm | 素晴らしい | 良い | 端子、バスバー、接点、導電部品 |
| ばね鋼 65Mn/301 | 0.1~1.2mm | まあまあ、ストレス解消が必要 | コーティングなしでは不良 | クリップ、スプリング、保持機能 |
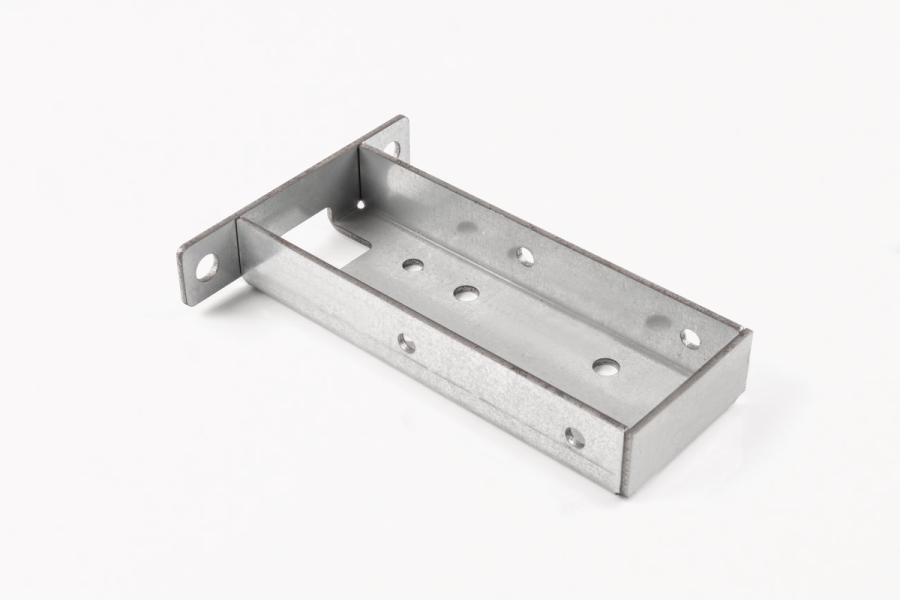 精密用途向けの金属部品のプレス加工 フレーム、ハウジング、コネクタなどに適した寸法精度、強度、平坦度を備えた自動車、電子、家電、新エネルギー機器向けの精密プレス金属部品です。 製品を見る→
2 つの重要な決定は、他の決定よりも多くの手戻りを引き起こします。 1 つ目は、コストを節約するために「十分に近い」グレードを代替することです。SPCC の代わりに SECC を使用すると、金型内の表面状態と摩擦が変化し、成形寸法が数百分の 1 ミリメートル変化する可能性があります。 2 つ目は、木目の方向を無視することです。圧延方向に平行に曲げると、横方向に曲げるよりも狭い半径で亀裂が発生するため、ある方向に完全に形成された部品でも、コイルを回転させると破損する可能性があります。
生のコイルの厚さの公差も静かな要因です。市販のコイルは通常、公称値の±0.05 mmまたは±10%のいずれか大きい方で供給されます。全高 ±0.03 mm を要求する 0.5 mm 部品では、コイルの公差だけで予算全体を消費する可能性があります。この範囲の購入者は、材料の厚さの公差をより厳密に指定し、それに対価を支払うことを期待する必要があります。
公差、GD&T、検査をどのように組み合わせるか
データムがなく、検査方法が明示されていない、±0.02 mm のコールアウトだらけの図面は、紛争を招きます。幾何学的寸法と公差は、機能的なデータを定義し、サイズを形状、方向、位置から分離することによってこの問題を解決します。たとえば、2 つの取り付け穴の MMC での位置コールアウト Ø0.05 mm は、工具メーカーに金型が達成しなければならないことを正確に伝え、検査官に何を測定すべきかを正確に伝えます。また、これにより、単純な ±0.02 mm のボックス公差では得られないボーナス公差が可能になります。
見積段階でサプライヤーと合意する価値のある 3 つの実践的な約束事:
- どの特性が重要で、どれが主要で、どれが参照のみであるか。ほとんどの図面には区別がないため、すべてが検査され、すべてに費用がかかります。
- プロセス能力は重要な特性を目標としています。 Cpk 1.33 が一般的なベースラインで、自動車または安全関連部品の場合は 1.67 です。
- 最初の品物検査が全次元レイアウトであるか、それとも限定的なチェックであるか、またツールの変更後にそれを繰り返す必要があるかどうか。
検査装置は許容値と一致する必要がありますが、測定コストが大きく影響するほど許容値を超えてはなりません。一般的な高精度ワークフローでは、最初の製品や複雑な形状には座標測定機、平坦な形状やバリには光学またはビジョン システム、半径と角度にはプロファイル プロジェクター、エッジと表面の状態には粗さ試験機、ライン上の高頻度チェックにはハンド ゲージが使用されます。硬度試験とコーティング厚さの測定により、熱処理またはメッキされた部品の全体像が完成します。
製造現場での公差管理は、検査作業ではなく統計作業です。 200 個ごとの部品をチェックして重要な寸法をプロットすると、部品が公差を超えるずっと前に工具の摩耗傾向が示されるため、サプライヤーは故障時ではなく状態に応じて再研磨することができます。スタックアップと位置エラーの詳細な処理については、この説明を参照してください。 高精度プレス加工における寸法公差や形状・位置の誤差を抑制 .
表面仕上げ、メッキおよびそれらが消費する公差
メッキは金属を加えます。各面に 10 µm の亜鉛層があると、0.50 mm の部品が 0.52 mm に成長します。これはブラケットとしては問題ありませんが、プレスフィット端子にとっては致命的です。購入者は、図面の寸法が仕上げの前後に適用されるかどうかを明記する必要があります。ほとんどの図面は適用されず、デフォルトの想定はサプライヤーによって異なります。
| 終了 | 一般的な厚さ | 寸法への影響 | 考慮事項 |
|---|---|---|---|
| 亜鉛電気めっき | 5~15μm | 両面の総許容量は 10 ~ 30 µm を消費します | 高張力ばね鋼の水素脆化のリスク。ベーキングが必要です |
| 亜鉛ニッケル | 8~15μm | 亜鉛と同じ | 塩水噴霧性能の向上、コストの増加 |
| 不動態化(ステンレス) | 1μm以下 | 無視できる | 遊離鉄を除去します。見た目はあまり変わりません |
| 無電解ニッケル | 3~25μm | 均一だが予算を立てる必要がある | 良い wear resistance and solderability |
| 錫メッキ | 3~10μm | 小さいながらも微細な特徴を測定可能 | 主にはんだ付け性のため |
| パウダーコート/電着コート | 40~100μm | 重要です。重要な機能のマスキングが必要 | マスキングにより処理コストが増加する |
| 振動バリ取り・タンブル | 5 ~ 25 µm のエッジ材料を除去 | エッジの状態を変更し、角を丸くすることができます | 多くの場合、バリコールアウトを保持するために必要です |
作業の順序は、仕上がり自体と同じくらい重要です。成形後のメッキは正常です。成形前にメッキを施すと、曲げるたびにコーティングに亀裂が入ります。ばね鋼の応力除去は、成形後、めっき前に行う必要があります。また、部品が熱処理とめっきの両方で行われる場合、熱処理によって寸法が大きく変化し、その後のサイジング作業が必要になる場合があります。
ツール: リアルコストセンター
高精度スタンピングでは工具が製品となります。印刷機は商品です。金型は、部品がストローク 800,000 およびストローク 800,000 の公差内にあるかどうかを決定する知的財産です。工具を後付けとして扱う購入者は、通常、工具の代金を 2 倍支払うことになります。
| ツールの種類 | 駅 | 経済量 | 相対的なツールコスト | 注意事項 |
|---|---|---|---|---|
| 単段 | 1 | 年間5,000個未満 | 1× | シンプル、低速、オペレータ依存の精度 |
| コンパウンド | 1 (ブランクとフォームを一緒に) | 5,000~50,000個 | 2~3× | 良い for flat parts with one forming step |
| プログレッシブ | 6~20 | 50,000個以上 | 5~15× | 高精度の作業のためのデフォルトの選択 |
| 転送 | 複数の部品をプレス間で搬送 | 大量、大型部品 | 高 | パーツがストリップには大きすぎる場合に使用されます |
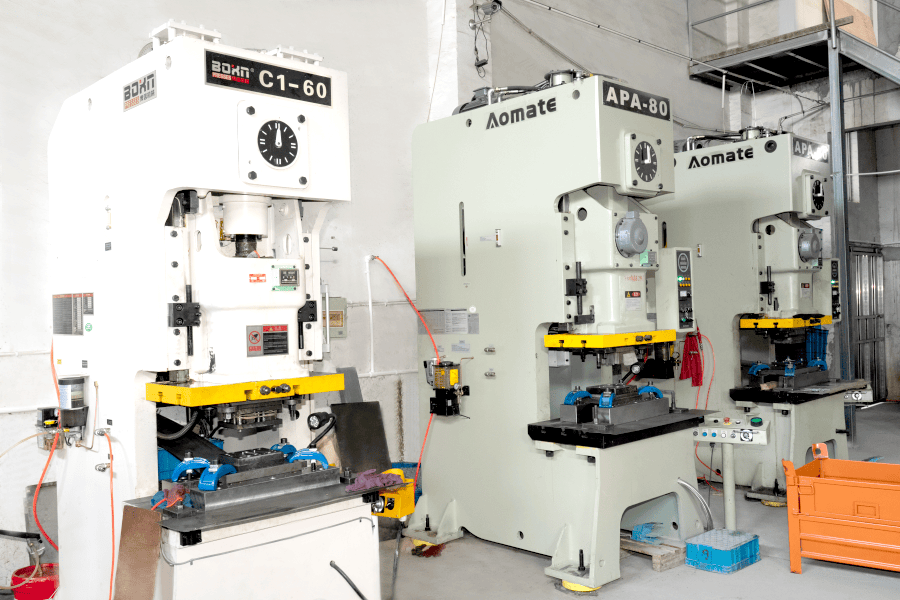 カスタム高精度スタンピングサービス 高-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. 製品を見る→
すべてのツールに関する議論には 5 つの商業用語が含まれますが、通常はそのどれも自発的に提供されるものではありません。
- 所有権。 金型の所有者は誰ですか?また、購入者はどのような条件の下で金型を別の印刷機に持ち込むことができますか? 1 つのサプライヤーのプレス ベッドにしか適合しないツールの移転価値は限られています。
- 予想される寿命。 通常、大規模な改修の前にストロークで引用されます。 300,000 ストローク用に作られた工具と 3,000,000 ストローク用に作られた工具は、見積書では似ていますが、5 年間のコストは大きく異なります。
- 予備部品および摩耗部品。 パンチ、インサート、スプリングは消耗品です。現地に在庫があるか海外から発送されているかによって、破損後の回復時間が決まります。
- 改訂方針。 含まれるエンジニアリング変更の数、価格、変更の実装にかかる時間。
- 再生許容量。 ダイは、交換前に数回再研磨できる十分な材料を使用して設計する必要があります。初日に限界まで研磨された工具には耐用年数はありません。
6 ~ 20 ステーションの範囲の順送金型のツーリングのリードタイムは、試用と最初の製品の承認を含めて通常 4 ~ 8 週間ですが、インダイセンサー、複雑なカム、または厳しい位置公差が関係する場合はさらに長くなります。製品の発売を計画しているバイヤーは、そのリードタイムを設計凍結後に解決すべき詳細としてではなく、クリティカル パスの一部として扱う必要があります。
スタンピングが他のプロセスに勝る場合とそうでない場合
高精度のスタンピングが自動的に正しい答えになるわけではありません。固定費が高く、変動費が非常に低いため、量的には無敵ですが、数千個未満では疑わしいものになります。
| プロセス | セットアップ費用 | 10,000個あたりの部品コスト | 達成可能な許容誤差 | 最適な音量帯域 |
|---|---|---|---|---|
| 高 precision progressive stamping | 高 (tooling) | 非常に低い | ±0.02 mm | 2万~数百万 |
| レーザー切断と曲げ加工 | 非常に低い | 中 | ±0.10~0.20mm | 1 ~ 5,000 |
| CNCパンチング | 低から中程度 | 低から中程度 | ±0.10mm | 500~20,000 |
| フォトケミカルエッチング | 中 | 中 | 薄物では±0.02mm | 1~100,000、薄肉部品のみ |
| ダイカスト+マシニング | 高 | 低い | ±0.05 mm | 10,000 以上、3D ジオメトリ |
クロスオーバーポイントは固定されていません。 2 つの穴を持つ単純な平らなブラケットでは、ツール自体が安価であるため、3,000 個のツールが正当化される可能性があります。インダイタッピングと 8 つの成形ステーションを備えた複雑な順送金型では、工具を返済するまでに 50,000 個の部品が必要になる場合があります。決定するための正直な方法は、設計変更の可能性を含む、予想される製品寿命にわたる総コストをモデル化することです。設計変更は、レーザー切断の場合は安価ですが、工具の場合は高価です。
2,000 ~ 20,000 個の範囲の製品には、有用な中間パスが存在します。つまり、より少ないステーションで順送金型を構築し、タッピングや組み立てなどの残りの操作を、追加が正当化される量になるまでオフラインで実行します。これにより、拡張性のないプロセスにコミットすることなく、初期ツールの支出を低く抑えることができます。
高精度プレス加工で現れる欠陥
精密スタンピングにおけるほぼすべての欠陥には、既知の原因と既知の対策があります。異なるのは、サプライヤーが早期に発見するためのプロセスを備えているかどうかです。以下の表は、受入検査で最も頻繁に見つかる欠陥を示しています。
| 欠陥 | 通常の原因 | 予防 |
|---|---|---|
| 限界を超えるバリ | パンチまたはダイインサートの摩耗、クリアランスの不正確 | 片側あたり 5 ~ 8% のクリアランス、計画的な再研磨、バリ高さの傾向を監視 |
| 実行中の寸法ドリフト | 工具の摩耗、ストリップの送りエラー、入ってくる硬度の変動 | インダイパイロットセンシング、重要な寸法に関するSPC、硬度範囲を含む材料証明書 |
| ねじれと平坦度の不良 | 不均一な残留応力、非対称な成形、貧弱なストリップサポート | バランスの取れたストリップレイアウト、応力除去アニーリング、インラインレベリング |
| スラグ引きとダイマーク | 不十分なスラグリリーフ、不良な金型形状、弱い潤滑 | カス検出センサー、真空引き、金型表面処理 |
| 傷やかじり | 潤滑不足、金型表面の荒れ | コーティングされた工具 (TiN、DLC)、材料に合わせた潤滑剤 |
| 曲がり部分でのひび割れ | 曲げ半径が最小値未満、材料が硬すぎる、粒子方向 | 半径は軟鋼では厚さの少なくとも 0.8 ~ 1.0 倍、ステンレスでは 2 倍。操作間のアニール |
| メッキの膨れや密着不良 | スタンピング潤滑剤の残留、前処理不足 | めっき前の指定された洗浄サイクル、最初の製品の密着性テスト |
残留応力という欠陥は、スタンピング時には見えず、後で現れるため、別個に説明する価値があります。成形部品は製造当日に完璧に測定でき、めっき後、熱処理後、または数週間保管した後に開いたりねじれたりする可能性があります。平坦度が機能的に重要な場合は、仕上げ前ではなく、仕上げ後に応力除去焼きなましと平坦度チェックを実行するように依頼してください。
引用可能な数値を返す RFQ の作成
見積もりの遅れのほとんどは、サプライヤーではなく問い合わせによって引き起こされます。高精度プレスの見積依頼書には以下の内容が含まれており、これを受け取ったサプライヤーは通常 3 ~ 5 営業日以内に回答します。
- 完全な GD&T、データム、および指定された公差標準を含む 2D 図面に加え、形状が複雑な 3D モデル。
- 材料グレード、公差付きの厚さ、焼き戻しまたは硬度の範囲、および適用される規格。
- 寸法がコーティングの前後に適用されるかどうかを含む、表面仕上げの要件。
- 年間数量、注文リリースサイズ、および予想される製品寿命。これら 3 つの数値は、図面上の他の数値よりも工具の償却を決定します。
- 機能にとって重要な特性。明示的にフラグが立てられます。それ以外のものはすべて、引用目的の参考として扱うことができます。
- 品質文書の要件: 最初の製品レポート、管理計画、材料証明書、該当する場合は PPAP レベル。
- リターナブル容器スキームを含む、包装およびラベルの要件。
- 輸出梱包と運賃は陸揚げコストに大きく影響するため、仕向地とインコタームズ。
- 目標価格と目標生産開始日が固定されている場合。サプライヤーは両方を考慮してプロセスを設計します。
最も一般的な省略はボリューム プロファイルです。年間 100,000 個で構築される見積と、月次リリースで年間 2,000 個で構築される見積では、部品あたりの価格が 2 倍以上異なります。これは、セットアップ、工具の償却、および検査頻度が数量に大きく異なるためです。単一の番号を指定すると、その単一の番号に対する見積りが求められ、実際のリリースが到着したときの驚きが生まれます。
コスト構造: 実際に支払っている金額
コスト構造を理解すると、「価格を 8% 下げる」という議論から、「どの要素を変更できるか」という議論に移るので、交渉がより生産的になります。
- 材料。 通常、グレード、厚さ、コイル幅の使用率、およびスクラップ回収額によって決まる、ピース価格の 25 ~ 45%。スクラップを 30% から 22% に削減するストリップ レイアウトは、ほとんどの価格交渉よりも価値があります。
- 工具の償却。 引用されたボリューム全体に広がります。ここで、ボリュームの仮定が最も重要になります。
- 時間を押します。 1 分あたりのストロークに、部品が占有するステーションの数を掛けたもの。 1 分あたり 300 ストロークで動作する 12 ステーションの金型で製造できる部品は、1 分あたり 120 ストロークで 20 ステーションを必要とする部品よりも大幅にコストが安くなります。
- 二次的な操作。 タッピング、バリ取り、溶接、めっき、組み立ては労働力が高く、通常はスタンピング自体よりもマージンが高くなります。
- 検査。 過小評価されることが多い。ロットごとに検査される 40 個の公差特性を持つ部品は、4 個の公差特性を持つ部品よりもリリースにはるかにコストがかかります。
- 梱包と物流。 梱包、乾燥剤、防錆剤、および港から目的地までの貨物を輸出すると、特に低価格部品の場合、陸揚げコストに目に見える割合が追加されます。
交渉中に 2 つの隠れたコストに注意する必要があります。スクラップ率の想定は出来高価格の中に含まれており、ほとんど開示されません。想定されるスクラップ率を尋ねるのは正当であり、明らかな質問です。もう 1 つは貨物の混載です。主要なコンテナ港の近くにあるサプライヤーは、見積書では見えない方法で貨物を混載し、陸揚げコストを削減できます。
サプライヤー資格: 要求する書類
高精度スタンピングのサプライヤーは、長い社内調査を行わなくても、以下のものを製造できるはずです。エスカレーションが必要な項目がある場合、それ自体が組織に関する情報になります。
- 認証機関の名称と金属プレス加工を含む範囲を含む品質マネジメントシステム認証。
- 最初の記事で使用されている比熱またはコイルのロットの材料証明書。
- 合否チェックではなく、あらゆる公差特性に対する測定値を含む最初の製品検査レポート。
- どの特性を、どのような頻度で、どの機器でチェックするかを特定するプロセス管理計画。
- プレストン数、最大ベッドサイズ、ストローク速度、ダイハイト能力を含む機器リスト - これにより、金型が実際に適合するかどうかがわかります。
- 最近の顧客の問題に対する是正措置の記録。問題が記録されていないサプライヤーは、新規であるか、問題を記録していないかのどちらかです。
- ほとんどの品質漏洩はプレス工場の外で発生するため、めっき、熱処理、およびあらゆる外注作業のためのサブサプライヤーのリスト。
- コイルからカートンまでのロットのトレーサビリティを含む、サンプルの梱包および識別標準。
監査やビデオによるチュートリアルは、一連の文書以上の価値があります。経験豊富なバイヤーは、スクラップがどのように分別されているか、金型が保守記録が添付された状態でラックに保管されているかどうか、検査エリアが生産フロアから分離されているかどうかを観察することで、証明書よりも能力について判断します。
寧波を拠点とするスタンピングサプライヤーとの連携
寧波は、主に物流のおかげで、中国でプレス金属部品を調達するのに最も実用的な場所の 1 つです。この港は非常に大量のコンテナ輸送を処理しており、港から約 25 km 以内にある工場は、完成品を生産ラインからコンテナヤードまで 1 日で移動できます。出荷期間が厳しい輸出プログラムの場合、その近さにより、内陸のサプライヤーが避けられない遅延のカテゴリーが解消されます。
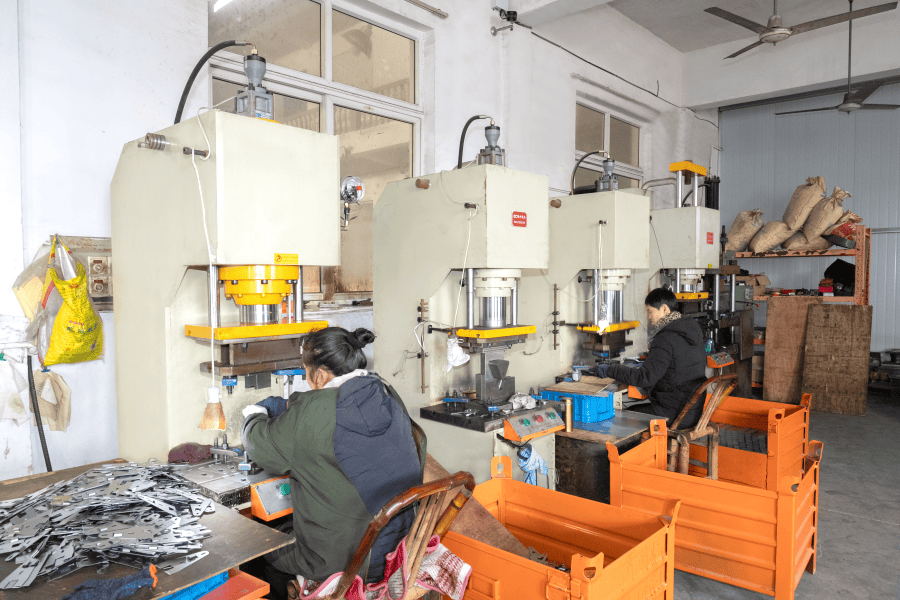
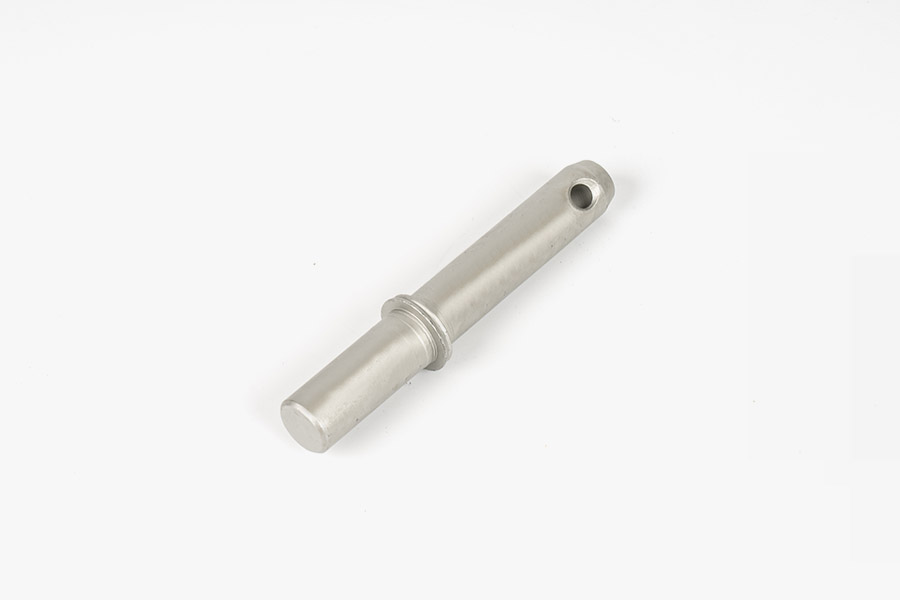
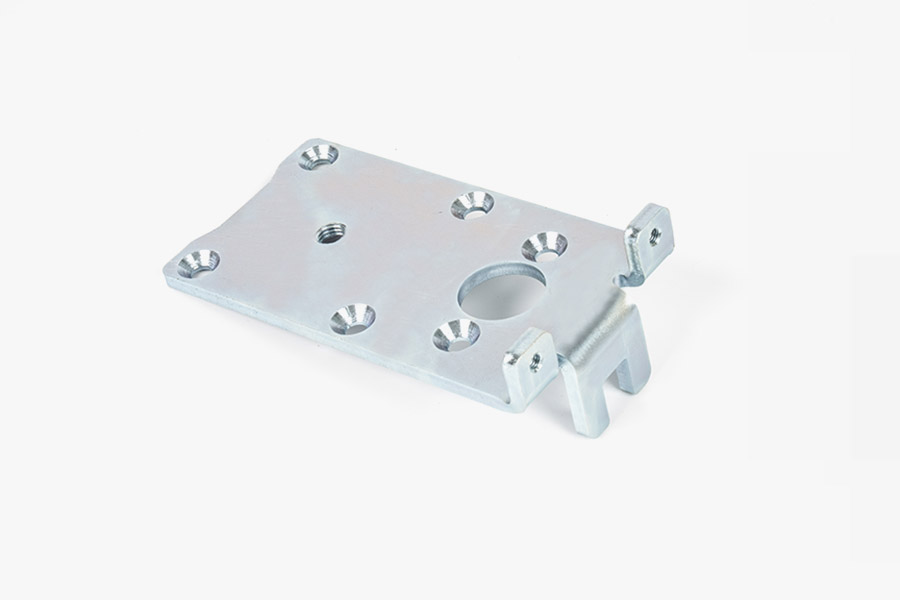
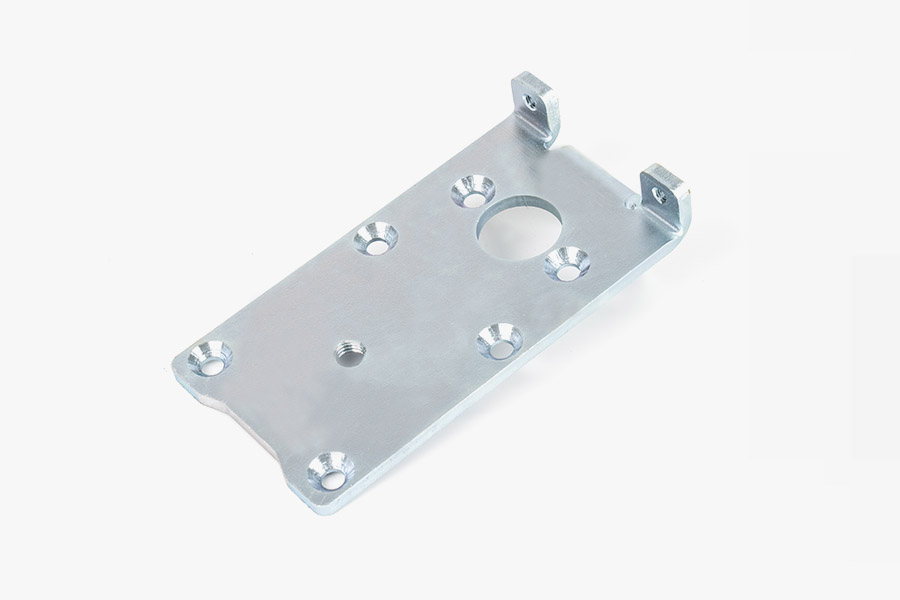
Ningbo Mingli Electric Technology Co., Ltd. は、2017 年に設立されたメーカー兼商社で、プレス金属部品、板金部品、組み立てアセンブリを手がけており、年間 5,000 トン以上の公称生産能力と 50 人以上のチームを擁しています。同社が定めている工程範囲は、製品カテゴリーに応じた5つのルート、つまり金属プレス部品の高精度プレス加工、板金部品の板金加工、組立作業を支える雌ねじ加工、溶接、樹脂加工の5つのルートである。開発はカスタム主導で行われ、部品はカタログからではなく顧客の図面やサンプルに基づいて構築されます。また、同社の事業はヨーロッパ、南北アメリカ、東南アジア、中東全域への輸出指向であると同社は述べています。
購入者にとって、そのプロフィールは 3 つの状況で最も役立ちます。まず、コンポーネントが 1 つのプロセスで設計されており、カスタム開発ルートにより初期の設計に関与できるため、スタンピング用に最適化する必要がある場合です。第 2 に、部品に複数のプロセス (タップ付きインサートを備えた打ち抜きブラケットと溶接補強材など) が必要な場合、統合することで 3 社のサプライヤーと取引することによる許容誤差のスタックを回避できます。第三に、生産量が小ロットのレーザー切断範囲と非常に大量の専用ツール範囲の間にある場合、柔軟なプレス能力とさまざまな種類の金型を備えたサプライヤーの方が、どちらの極端な場合よりも経済的である可能性があります。
通常のデューデリジェンスは依然として適用されており、会社概要に基づいていずれのデューデリジェンスも省略すべきではありません。品質管理証明書とその範囲を要求し、想定されているのではなくどの特定の認証が保持されているかを確認し、部品のサイズとトン数に対応する機器リストを要求し、どの作業が社内で実行されどの作業が下請けに行われているかを直接尋ねます。見積書のスクラップ率の想定と、部品を加工する金型の再研磨間隔についても尋ねてください。これら 4 つの質問に明確に答えるサプライヤーは、通常、そのプロセスを管理しているサプライヤーです。
高精度のスタンピングは、それを商品の購入ではなくエンジニアリングの購入として扱うバイヤーに報われます。受け取る許容差は、ツールが保持するように構築された許容差であり、ツールは、提供した図面、指定した材料、およびコミットした体積を反映します。型をカットする直前にこれら 3 つの情報を入手することは、その後に行われる価格交渉よりも価値があります。
実際のシーケンスは短いです。重要な特性を定義し、残りは参照として使用します。プロセスに余裕を持たせた材料グレードと厚さの許容差を選択してください。最初の苦情の後ではなく、最初の記事の前に、検査方法、機能目標、および文書に同意します。そして、ツールの所有者が誰であるか、どのくらいの期間使用できると予想されるか、設計が変更された場合に何が起こるかを書面で確認します。そうすれば、図面上の ±0.02 mm はリスクではなくなり、仕様になり始めます。
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

著作権 © Ningbo Mingli Electric Technology Co.、Ltd。 All rights reserved.
